
Приспособления и шаблоны — это устройства для фиксации заготовок, используемые в производстве, и часто используются как синонимы. Функционально это разные инструменты. В чем же разница между шаблоном и приспособлением ? Приспособление против шаблона: сравнение, включающее определение, типы, области применения, способ работы, назначение и другие аспекты.
Что такое джиг?
Кондуктор — это тип специального приспособления для фиксации заготовки, используемого для управления положением и движением деталей и других инструментов. В процессе обработки на станках с ЧПУ кондуктор часто используется для позиционирования и фиксации заготовки в нужном положении, а также для направления режущего инструмента при выполнении определенной операции, обеспечивая правильное положение заготовки и фрезы. При перемещении кондуктора инструмент остается неподвижным. Обрабатываемая деталь обычно закрепляется в кондукторе зажимом.
Типы приспособлений в производстве
Ниже приведены некоторые из наиболее распространенных типов кондукторов в производстве, а также их характеристики, области применения и схемы.
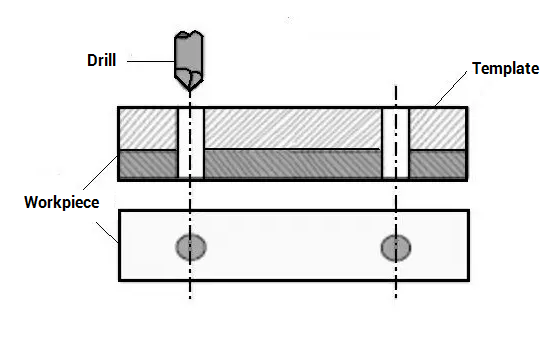
1. Шаблон-кондуктор
Шаблон-кондуктор — это простейший тип кондуктора, используемый в основном для направления сверл при обработке отверстий в заготовках. Он состоит из пластины с предварительно просверленными отверстиями, устанавливаемой непосредственно на заготовку. Сверло направляется через эти отверстия, обеспечивая точное расположение отверстий в заготовке. Шаблон-кондуктор лёгкий и часто крепится к заготовке без использования зажимов или штифтов, что делает его идеальным для простых и небольших операций. Этот тип кондуктора особенно эффективен для изготовления сменных деталей с одинаковым расположением отверстий.
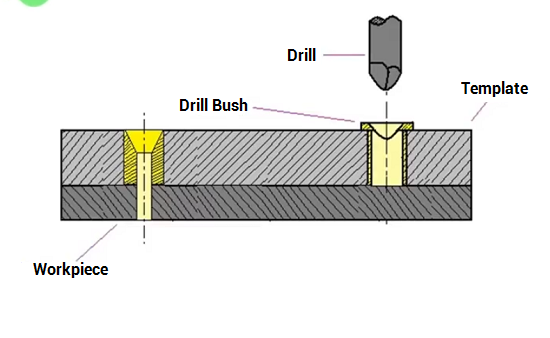
2. Приспособление для изготовления пластин
Кондуктор для пластин — это усовершенствованная версия шаблона, разработанная для повышения точности и эффективности. Он оснащен кондукторами для сверления, встроенными в пластину, которые направляют сверло во время работы и снижают износ, вызванный трением. Кондукторы для пластин часто крепятся к заготовке с помощью гаек и болтов, что обеспечивает устойчивость при крупногабаритной обработке. Этот кондуктор обычно используется для сверления нескольких отверстий в крупных деталях с сохранением точного расстояния между ними, что делает его пригодным для работы в тяжелых условиях.
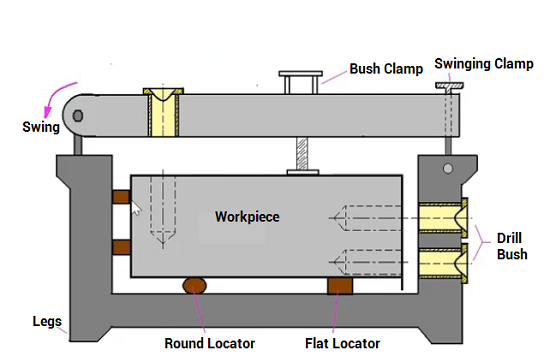
3. Коробчатый кондуктор
Коробчатое кондукторное приспособление имеет коробчатую конструкцию, охватывающую заготовку, обеспечивая отличную поддержку и устойчивость. Этот тип кондуктора позволяет выполнять обработку под разными углами без изменения положения заготовки, поскольку кондуктор может быть повернут к инструменту разными сторонами. Коробчатые кондукторы особенно полезны для обработки хрупких деталей или достижения жёстких допусков. Они часто оснащены втулками и зажимами для надёжной фиксации заготовки и позволяют выполнять точное сверление или обработку с разных сторон.
4. Листовая приманка
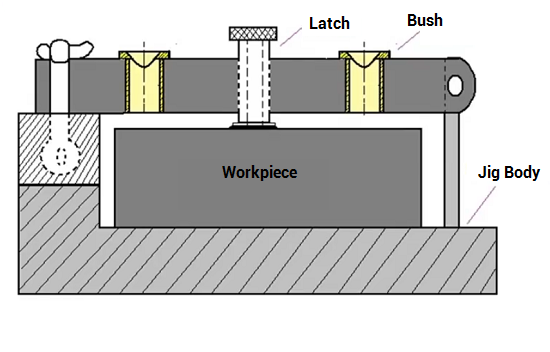
Пластинчатое приспособление состоит из двух пластин: опорной пластины для заготовки и откидной пластины, называемой «пластиной», на которой закреплены кондукторы. Заготовка устанавливается на опорную пластину, а пластина поворачивается в нужное положение и фиксируется с помощью кулачкового фиксатора или аналогичного механизма. Пластинчатые приспособления особенно полезны для тонких деталей, которые могут деформироваться под давлением инструмента, поскольку они обеспечивают дополнительную жесткость.
5. Канальный кондуктор
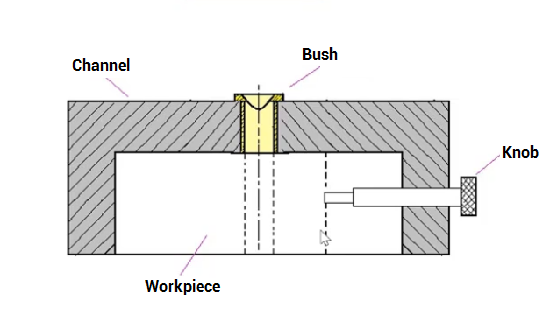
Канальное приспособление имеет каналообразную форму поперечного сечения, что позволяет закрепить заготовку внутри канала. Деталь зажимается с помощью рифленой ручки, а сверло направляется через втулки в канале. Этот тип приспособления прост, но эффективен, обеспечивая устойчивость и поддержку во время обработки. Канальные приспособления особенно удобны для фиксации длинных и тонких деталей и обработки их по всей длине.
6. Диаметр кондуктора
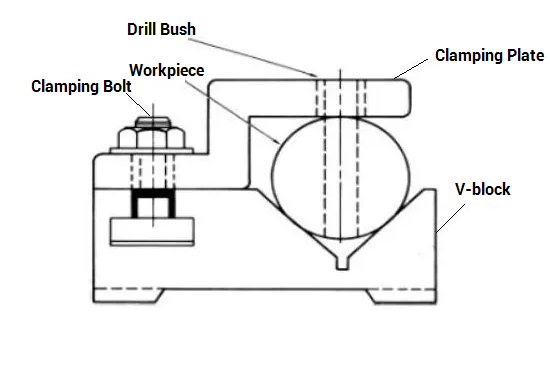
Диаметральный кондуктор специально разработан для сверления радиальных отверстий в цилиндрических или сферических деталях. Он надежно фиксирует заготовку и обеспечивает точное направление сверла в радиальном направлении. Этот тип кондуктора обычно используется в случаях, когда требуется равномерное расположение отверстий вокруг круглого компонента, например, шестерни или фланцы.
Использование или применение джиг-приманок
Кондукторы часто используются при сверлении, зенковке, расточке, нарезании резьбы и других одномерных операциях, а также в качестве направляющих для инструментов или шаблонов в других отраслях, например, в мебельной. Часто используются специальные зажимные кондукторы, обеспечивающие перпендикулярность. Кондукторная втулка — ещё одно распространённое применение кондуктора, который помогает направлять сверло по поверхности обрабатываемой детали для достижения правильного положения и угла.
Что такое приспособление?
Приспособление — это устройство для фиксации заготовки, используемое для надёжного позиционирования, поддержки и крепления обрабатываемой детали на станке в правильном положении, обеспечивающем согласованность и взаимозаменяемость заготовки, закреплённой в приспособлении. При перемещении приспособления инструмент перемещается относительно детали. Приспособления обеспечивают устойчивость детали, упрощают её установку, а также быстрый переход от одной детали к другой и плавность работы. Отличие приспособления от кондуктора заключается в том, что оно не служит направляющей для инструмента.
Основные принципы проектирования приспособлений
1. Определение точек
Первый принцип проектирования приспособления — определение точек базирования. Это определённые точки или поверхности на заготовке, которые позволяют правильно установить её в приспособлении. Процесс проектирования начинается с изучения двухмерных чертежей детали для определения прецизионных и шероховатых поверхностей, которые определяют выбор точек базирования. Точное позиционирование обеспечивает правильное выравнивание детали для последующей обработки.
2. Защита от дурака (Poka-Yoke)
Защита от дурака, также известная как «Пока-Ёке», — это важнейший принцип, предотвращающий неправильную загрузку заготовки в приспособление. Этот метод гарантирует, что деталь будет загружена только в правильном положении, даже если оператор попытается установить её неправильно.
3. Сокращение времени простоя
Правильно спроектированное приспособление должно способствовать сокращению времени простоя во время обработки. Обеспечивая быструю и эффективную загрузку и выгрузку заготовки, приспособление минимизирует время между операциями. Это повышает производительность и эффективность производственных процессов.
4. Вес приспособления
Вес приспособления является важным фактором, поскольку он влияет на удобство использования и совместимость со станком. Вес зависит от таких факторов, как тип зажимных устройств, фиксирующих устройств и используемый материал. Для тяжёлых заготовок может потребоваться более тяжёлое приспособление, чтобы обеспечить достаточную устойчивость во время обработки.
5. Материал приспособления
Выбор материала крепления зависит от свойств материала заготовки и требований к обработке. Например, для мягких или деликатных материалов могут потребоваться неметаллические или более мягкие материалы крепления, например, делрин, чтобы избежать царапин и повреждений. И наоборот, для более прочных материалов могут потребоваться металлические крепления, например, из мягкой стали (МС). В некоторых случаях для достижения баланса между прочностью и защитой поверхности может использоваться комбинация металлов и неметаллов.
6. Зажимные устройства
Приспособление должно включать эффективные зажимные устройства для надежной фиксации заготовки и ограничения ее степеней свободы. Зажимной механизм также должен обеспечивать быструю загрузку и выгрузку детали для повышения эффективности. Способы зажима могут быть различными: от механических зажимов до пневматических систем, в зависимости от области применения и эксплуатационных требований.
Типы приспособлений в производстве
Производственные приспособления можно разделить на приспособления для механической обработки, измерительные, сборочные, склеивания и сварки и т. д. Здесь мы сосредоточимся на приспособлениях для механической обработки. В зависимости от выполняемой операции приспособления для механической обработки можно разделить на токарные, фрезерные, шлифовальные, протяжные, сверлильные, расточные, резьбонарезные и другие.
1. Токарные приспособления
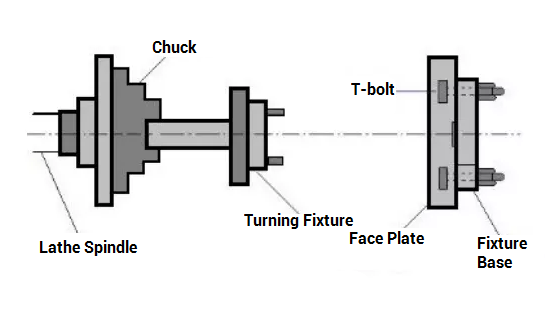
Токарные приспособления — это специализированные инструменты, используемые для надежного крепления заготовок на шпинделях или планшайбах станков во время токарных операций, как правило, на токарных станках. Эти приспособления обеспечивают устойчивость и правильное положение заготовки, особенно цилиндрических деталей, таких как валы и стержни, что позволяет выполнять точную резку при вращении вращающейся детали вокруг своей оси. В случаях, когда приспособление несбалансировано из-за формы заготовки, для поддержания равновесия и предотвращения вибраций часто добавляют противовесы.
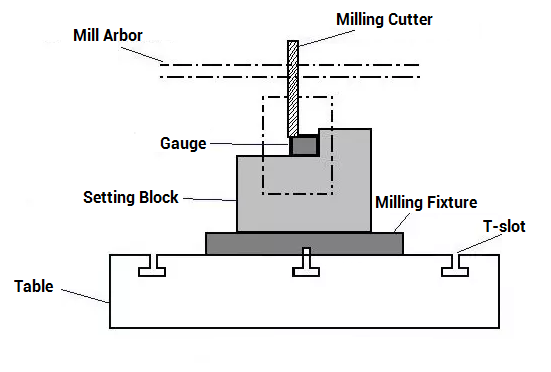
2. Фрезерные приспособления
Эти приспособления, обычно устанавливаемые на столы или шпиндели фрезерных станков, обеспечивают правильное положение заготовки относительно режущего инструмента. Во время фрезерования инструмент остаётся неподвижным, а стол вместе с приспособлением и заготовкой перемещается для выполнения необходимых резов. Фрезерные приспособления разработаны для выдерживания вибраций и нагрузок, возникающих при обработке, и оснащены прочными зажимами и большими, прочными основаниями. Для автоматизированной наладки часто используются гидравлические или пневматические зажимы, позволяющие оптимизировать крупносерийное производство.
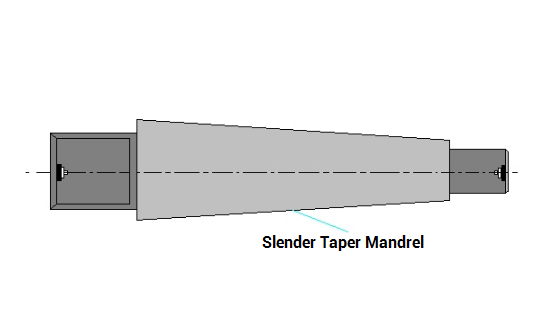
3. Шлифовальные приспособления
Шлифовальные приспособления используются для фиксации, позиционирования и поддержки заготовок во время шлифования. Эти приспособления обеспечивают устойчивость при высоком давлении шлифовальных кругов, предотвращая их смещение и обеспечивая точную обработку поверхности. При наружном шлифовании в цилиндрических шлифовальных приспособлениях часто используются оправки для фиксации заготовки концентрично относительно её отверстия, в то время как при внутреннем шлифовании в качестве креплений используются патроны.
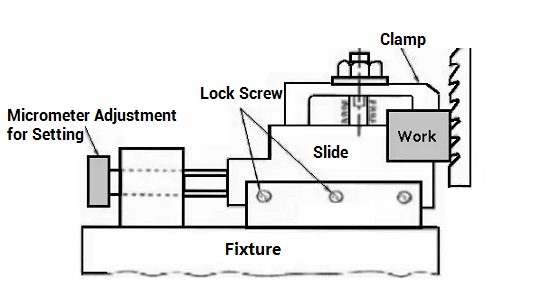
4. Протяжные приспособления
Протяжные приспособления используются для процесса протягивания, который включает в себя удаление материала зубчатым инструментом для создания точных форм, таких как шпоночные пазы, отверстия или специальные профили. Эти приспособления надежно удерживают заготовку, обеспечивая равномерное резание без отклонений. Протяжные приспособления, часто с функциями быстрой настройки и регулировки, широко используются в высокоточном производстве таких деталей, как шестерни и шлицы.
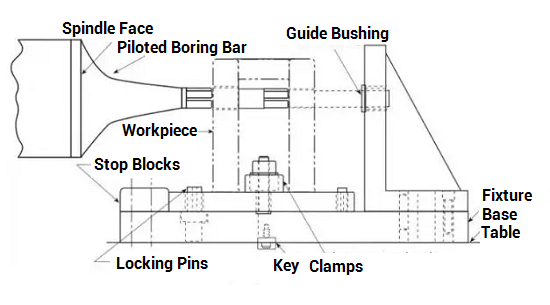
5. Скучные приспособления
Расточные приспособления обеспечивают правильное выравнивание заготовок при расточке, которая подразумевает расширение уже существующих отверстий. Эти приспособления надёжно фиксируют деталь, позволяя расточному инструменту точно следовать заданной траектории без отклонений. Поскольку операции расточки не требуют больших усилий резания, эти приспособления часто проще и менее прочны, чем фрезерные. Они широко используются в процессах обработки, требующих жёстких допусков для таких деталей, как подшипники или валы.
6. Приспособления для нарезания резьбы
Резьбонарезные приспособления надежно фиксируют заготовки для нарезания внутренней резьбы в предварительно просверленных отверстиях. Эти приспособления минимизируют перемещение и вибрацию, обеспечивая плавную и точную работу резьбонарезного инструмента. Они особенно полезны для деталей сложной формы или несбалансированных деталей, а также для многократных операций нарезания резьбы в крупносерийном производстве. Их использование позволяет добиться стабильно высокого качества резьбы на всех деталях партии.
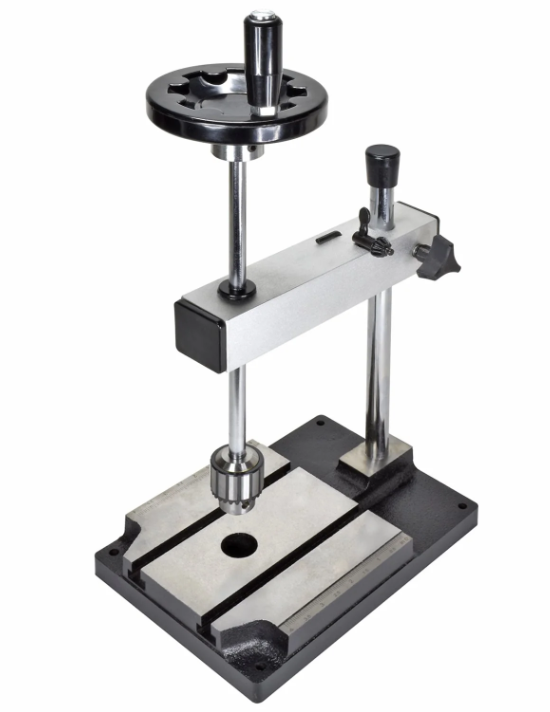
Использование или применение приспособлений
Приспособления часто используются при фрезеровании, точении, строгании, долблении, шлифовании и других многомерных процессах обработки, а также при сборке автомобилей и оптическом лазерном сканировании. Заготовка, зажатая внутри станка с ЧПУ, – тиски на верстаке – также является приспособлением. Приспособления также необходимы на сборочной линии автомобилей для фиксации и направления автомобилей в процессе сварки и сборки.
Разница между кондукторами и приспособлениями: приспособление против кондуктора
Как кондукторы, так и приспособления, используемые в станках, могут сократить время работы и повысить производительность. Приспособление и кондуктор: В чём разница между приспособлением и кондуктором?
1. Основная функция
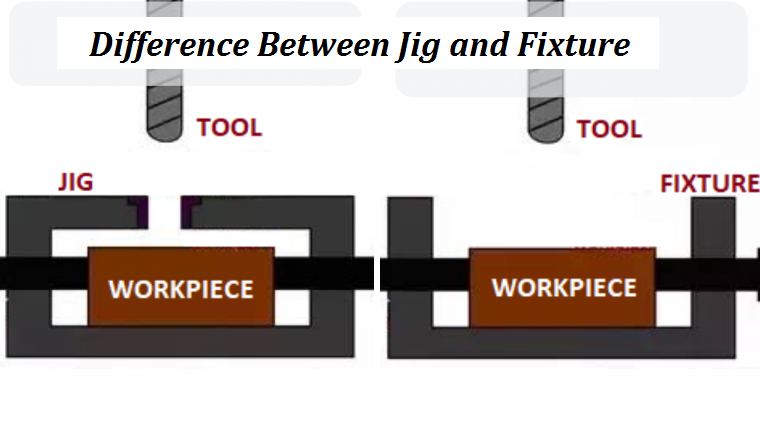
Кондуктор в основном используется для направления движения фрезы в заданных точках заготовки, а также для поддержки и позиционирования детали. Приспособление в основном используется для фиксации, поддержки и позиционирования заготовки, поддерживая заданное положение, а не для направления фрезы.
2. сложность
Кондукторы, как правило, проще в использовании, в то время как приспособления несколько сложнее и могут потребовать определенных навыков и принадлежностей для работы.
3. Вес
Кондукторы часто имеют меньший вес, что ускоряет работу, в то время как приспособления обычно тяжелее и должны выдерживать силу резания и вибрацию.
4. Установлено ли на машине
Кондукторы не закреплены на станке, на котором они используются, и могут удерживаться вручную без зажима во время обработки. Для выполнения тяжёлых работ их также можно закреплять зажимами, не требуя дополнительных приспособлений, в то время как оснастка всегда надёжно закреплена на рабочем столе станка с ЧПУ и требует использования дополнительных приспособлений, таких как блоки или шаблоны, для точного перемещения режущего инструмента.
5. Применение ЧПУ-обработки
Кондукторы обычно используются при сверлении, растачивании, развертывании и нарезании резьбы, в то время как приспособления применяются для фрезерования, прорезки пазов, формовки, токарной обработки и строгания.
6. Стоить
Кондукторы обычно стоят дороже, чем приспособления.
7. Дизайн
Конструкция кондуктора зачастую проектируется более сложной, в то время как конструкции приспособлений — более простыми.
8. Контакт с режущим инструментом
Приспособления не контактируют напрямую с режущим инструментом; они предназначены для индивидуальной установки на определённую деталь. Однако кондуктор контактирует с инструментом, обеспечивая точную установку угла и положения.
9. Как это используется
Приспособления обычно изготавливаются из деталей из серого чугуна или стали с помощью сварки или болтового соединения, а в кондукторах обычно используются стандартные детали, такие как втулки и винты.
Вы можете использовать кондукторы и приспособления вместе для достижения необходимой точности и соответствия назначению. Различия в конструкции кондуктора и приспособления видны на следующем рисунке. Левый кондуктор — это кондуктор, поскольку в нём есть отверстие для направления инструмента, а правый U-образный корпус — это приспособление, поскольку он просто удерживает заготовку.
Как изготавливаются кондукторы и приспособления?
Услуги по обработке на станках с ЧПУ — это универсальный производственный процесс для изготовления приспособлений и оснастки заданных форм и характеристик. Не все приспособления и оснастка изготавливаются из металла; возможно также использование пластика. Производство на станках с ЧПУ от CNCLATHING позволяет поддерживать высокую точность и стандартные допуски.
Статьи по Теме:
 Что такое координатно-расточной станок – Преимущества, недостатки, точность координатно-расточного станка и сравнение координатно-расточного станка с фрезерным станком
 Что такое наладчик инструмента – типы наладчиков инструмента с ЧПУ, стоимость, принцип работы и как использовать
 Как уменьшить и устранить вибрацию на фрезерном/токарном/сверлильном/шлифовальном станке с ЧПУ?
 12 лучших впечатлений от обработки и программирования на станках с ЧПУ | CNCLATHING
 Блок-схема станка с ЧПУ: системы и компоненты (детали) токарного станка с ЧПУ
 Что такое вертикальный обрабатывающий центр с ЧПУ – применение станков VMC и разница между горизонтальным обрабатывающим центром