1. Разумное и эффективное использование существующей программы циклов.
1) Полностью использовать программу цикла ЧПУ
– В системе ЧПУ FANUCO―TD токарный станок с ЧПУ имеет более 10 видов цикловых программ, таких как G70 и G71, каждая инструкция имеет свои особенности, точность обработки заготовки после обработки и их методы программирования различны. Мы должны тщательно анализировать и разумно выбирать, чтобы обрабатывать высокоточные детали.
– В системе Siemens существуют стандартные циклы обработки LCYC82、LCYC83、LCYC840、LCYC85、LCYC93、LCYC94、LCYC95、LCYC97 и т. д., среди них цикл проточки канавок LCYC93, нарезание резьбы LCYC97 и цикл резки заготовки LCYC95 играют решающую роль в высокоэффективном программировании, особенно LCYC95 и LCYC93. Пока заданы начальная и конечная точки контура, детали могут гарантированно соответствовать требованиям чертежа детали и требованиям процесса, что еще важнее, программирование является быстрым и удобным. Поэтому необходимо понимать инструкции программирования фиксированного цикла станка при работе с ЧПУ станком. Пока он используется гибко и всесторонне, время отладки программирования может быть сокращено при обработке деталей небольшой партии, чтобы повысить эффективность программирования и эффективность производства.
2) Применить на практике
В процессе токарной обработки на станках с ЧПУ часто повторяется определенная фиксированная операция. Эту часть операции можно записать в виде подпрограмм, заранее сохранить в памяти и вызывать в любое время по мере необходимости, что делает программирование простым и быстрым.
2. Выберите подходящую траекторию подачи (инструмента).
Траектория подачи — это траектория движения режущего инструмента в течение всего процесса обработки, то есть путь, по которому проходит инструмент от начальной точки подачи до возврата в точку завершения программы обработки.
1) Постарайтесь сократить путь инструмента, уменьшить холостой ход и повысить эффективность производства.
– Используйте начальную точку умело. Например, при циклической обработке, в соответствии с фактической ситуацией обработки заготовки, разделите начальную точку инструмента и точку установки инструмента. Исходя из предпосылки обеспечения безопасности и удовлетворения потребностей в замене инструмента, начальная точка инструмента должна быть как можно ближе к заготовке, чтобы сократить холостой ход инструмента, сократить путь подачи и сэкономить время выполнения в процессе обработки.
– При черновой или получистовой обработке припуск на заготовку большой, поэтому следует применять соответствующий метод цикловой обработки. Принимая во внимание жесткость обрабатываемых деталей и требования технологии обработки, следует применять кратчайший путь подачи резания, чтобы сократить время холостого хода, повысить эффективность производства и уменьшить износ инструмента.
2) Обеспечить безопасность процесса обработки
Избегайте помех между инструментом и необработанной поверхностью, а также столкновения между инструментом и заготовкой. Если заготовка должна быть обработана при столкновении с канавкой, следует отметить, что точка подачи и отвода должна быть перпендикулярна направлению канавки, а скорость подачи не может быть «G0». Команда «G0» должна избегать одновременного перемещения «X, Z».
3) Разумно вызывайте инструкции движения, чтобы минимизировать сегменты программы
В соответствии с каждым отдельным геометрическим элементом (прямая линия, наклонная линия и дуга и т. д.) разработайте соответствующую программу обработки, которая составляет каждый программный сегмент программы обработки. В реальной производственной операции определенная фиксированная операция обработки часто повторяется. Эта часть операции может быть записана в подпрограммы, сохранена в памяти заранее и вызвана в любое время в соответствии с необходимостью, так что программирование становится простым и быстрым.
3. Гибкое использование специального G-кода обеспечивает высокое качество и точность обработки деталей на станках с ЧПУ.
1) Возврат в нулевую точку станка – G28, выравнивание станины – G29
Опорная точка — это фиксированная точка на станке. Инструмент можно легко переместить в это положение с помощью функции возврата в опорную точку. При практической обработке точность изделий можно повысить, умело используя инструкцию возврата в опорную точку. Чтобы обеспечить точность обработки основных размеров, инструмент может вернуться в опорную точку перед обработкой основного размера, а затем снова вернуться в положение обработки. Целью этой практики является повторная проверка эталона для определения размерной точности обработки.
2) Время выдержки – G04
– Временно ограничить работу программы обработки.
– Для уменьшения ошибок оператора, вызванных усталостью или частыми нажатиями кнопок, вместо запуска первой детали используется команда G04. Программа обработки детали разработана как подпрограмма цикла, а инструкция G04 разработана в основной программе, вызывающей подпрограмму цикла. При необходимости инструкция остановки плана M01 выбирается как конец или проверка программы.
– При нарезании центральной резьбы метчиком необходимо нарезать резьбу с помощью эластичного цилиндрического патрона, чтобы гарантировать, что метчик не сломается при нарезании резьбы до дна резьбы. Команда задержки G04 устанавливается в нижней части резьбы, чтобы метчик выполнял резку без подачи. Время задержки должно гарантировать полную остановку шпинделя. После полной остановки шпинделя он реверсирует в соответствии с исходной скоростью вращения вперед, а метчик движется назад в соответствии с исходным шагом.
3) Инкрементное программирование – G91, Абсолютное программирование – G90
Инкрементальное программирование берет положение кончика инструмента в качестве начала координат, и кончик инструмента перемещается относительно начала координат для программирования. Во всем процессе обработки абсолютное программирование имеет относительно однородную точку отсчета, то есть начало координат, поэтому его кумулятивная ошибка меньше, чем у относительного программирования. В токарной обработке с ЧПУ точность радиального размера заготовки выше, чем точность осевого размера. Поэтому абсолютное программирование лучше для радиального размера в программировании. Учитывая удобство обработки, относительное программирование принято для осевого размера, но абсолютное программирование также может использоваться для важного осевого размера.
 Обрабатывающий центр с ЧПУ против фрезерного станка с ЧПУ – разница между обрабатывающим центром и фрезерным станком в программировании
 Операции по обработке отверстий и G-код | Как обработать/вырезать отверстие на фрезерных станках | CNCLATHING
 12 лучших впечатлений от обработки и программирования на станках с ЧПУ | CNCLATHING
 10 лучших ИИ для программ обработки на станках с ЧПУ, проектирования CAM/CDM, генерации G-кода (бесплатных и платных)
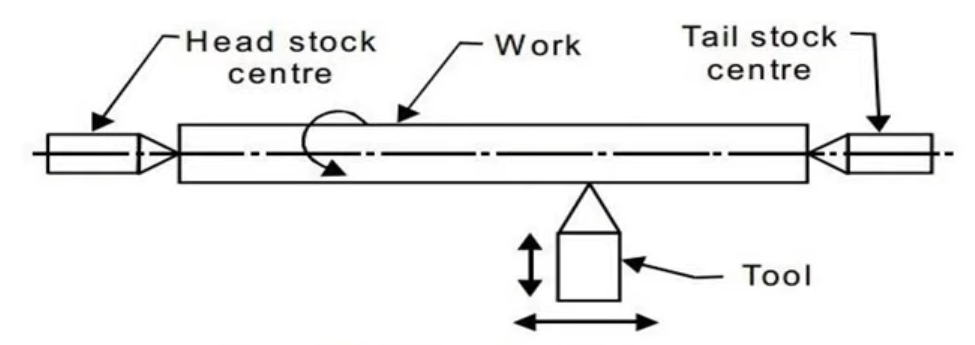 Блок-схема станка с ЧПУ: системы и компоненты (детали) токарного станка с ЧПУ
 Список кодов G и M Haas для токарных и фрезерных станков с ЧПУ – Загрузка PDF-кода G и M Haas & Fanuc | CNCLATHING
