Классификация по маршруту обработки
Станки с ЧПУ можно разделить на станки с позиционным управлением, линейным управлением и контурным управлением в зависимости от режима относительного движения инструментов и заготовок.
1. Точечный контроль
Режим управления классифицированной нейтральной точкой станков с ЧПУ заключается в том, что при перемещении инструмента и заготовки относительно друг друга он будет контролировать только точность перемещения одной точки в другую и не будет учитывать траекторию движения и направление точек соединения. Этот режим управления в основном используется в сверлильных станках с ЧПУ, перфораторах с ЧПУ, координатно-расточных станках с ЧПУ, электросварочных станках с ЧПУ и т. д.
2. Линейный контроль
В классификации станков с ЧПУ линейное управление относится к относительному перемещению инструмента с ЧПУ и заготовки. Помимо управления точным позиционированием от начальной точки до конечной точки, необходимо также обеспечить линейное перемещение резания параллельной оси координат. Поскольку выполняется только линейное перемещение подачи параллельно оси координат, сложный контур заготовки не может быть обработан. Этот режим управления применяется к простым станкам с ЧПУ, фрезерным станкам с ЧПУ и шлифовальным станкам с ЧПУ.
3. Контурный контроль
Контурное управление станком с ЧПУ заключается в том, что когда инструмент движется относительно заготовки, он может управлять движением двух или более осей координат одновременно (многокоординатная связь). Траектория движения инструмента с ЧПУ может быть пространственной кривой, поэтому он может обрабатывать контур плоской кривой или пространственный контур поверхности. В пресс-формах этот тип станка с ЧПУ используется чаще всего. Станки с ЧПУ, использующие этот тип режима управления, включают токарный станок с ЧПУ, фрезерный станок с ЧПУ, шлифовальный станок с ЧПУ и обрабатывающий центр.
Разделено по режиму управления сервосистемой
1. Станок с ЧПУ с открытым контуром управления
Низкая цена, плохая точность и стабильность.
2. Полузамкнутый контур управления станком с ЧПУ
Высокая точность и стабильность, умеренная цена и наиболее распространенное применение.
3. Станок с ЧПУ с замкнутым контуром управления
Высокая точность, сложность контроля стабильности и высокая цена.
Классификация по способу обработки
В зависимости от различных методов резки станки с ЧПУ можно разделить на токарные станки с ЧПУ, фрезерные станки с ЧПУ, сверлильные станки с ЧПУ, расточные станки с ЧПУ, шлифовальные станки с ЧПУ и т. д. Некоторые станки с ЧПУ содержат более двух функций резки, например, токарный центр, ориентированный на точение и учитывающий фрезерование и сверление; расточно-фрезерный обрабатывающий центр с функциями фрезерования, расточки и сверления и с инструментальным магазином и устройством автоматической смены инструмента (далее именуемый обрабатывающим центром). Кроме того, существуют различные функции и различные типы станков с ЧПУ, такие как электроэрозионный электроэрозионный станок с ЧПУ, формовочный электроэрозионный станок с ЧПУ, лазерная обработка с ЧПУ, плазменная резка, газовая резка, формовка пластин с ЧПУ, пресс с ЧПУ, листорезный станок с ЧПУ, гидравлический станок с ЧПУ и т. д.
Классификация по типу устройства числового программного управления
1. Аппаратное числовое программное управление
Ранние числовые управляющие устройства в основном относились к типу аппаратного числового управления (ЧПУ), которое в основном использовало затвердевшую цифровую логическую схему для обработки цифровой информации. Однако это числовое управляющее устройство имело мало функций, сложную схему и низкую надежность, и было устранено.
2. Числовое программное управление
В настоящее время основной системой числового программного управления является микрокомпьютерная система числового программного управления. В зависимости от количества микропроцессоров (ЦП) системы числового программного управления можно разделить на однопроцессорные системы числового программного управления и многопроцессорные системы числового программного управления.
Классификация по функциональному уровню системы ЧПУ
Система ЧПУ обычно делится на три класса: продвинутый тип, универсальный тип и экономичный тип. Фактически, точного предела класса нет. Индексы эталонной оценки включают производительность ЦП, разрешение, скорость подачи, количество осей связи, уровень сервопривода, функцию связи и интерфейс диалога человек-машина.
1. Современная система ЧПУ
Продвинутая система ЧПУ в классификации станков с ЧПУ использует 32-битный или более производительный ЦП, количество осей связи более пяти осей и разрешение ≤ 0.1 мкм. Скорость подачи ≥ 24 м/мин (разрешение 1 мкм) или ≥ 10 м/мин (разрешение 0.1 мкм), цифровой сервопривод переменного тока, высокопроизводительный интерфейс связи Map, сетевые функции и трехразрядная функция динамического графического дисплея.
2. Универсальная система ЧПУ
В классификации станков с ЧПУ популярная система ЧПУ использует 16-битный или более производительный процессор, количество осей связи менее пяти, разрешение 1 мкм, скорость подачи ≤ 24 м/мин, сервопривод переменного и постоянного тока, интерфейс связи RS232 или DNC (распределенное числовое программное управление), символьный дисплей на ЭЛТ и линейный графический дисплей.
3. Экономичная система ЧПУ
В классификации станков с ЧПУ экономичная система ЧПУ управляется 8-битным ЦП или однокристальным микрокомпьютером. Количество осей связи ниже 3 осей составляет 0.01 мм, скорость подачи составляет 6-8 мин, приводится в действие шаговым двигателем, имеет простой интерфейс связи RS232 и отображается на газоразрядной лампе или простых символах ЭЛТ.
Делится на количество осей координат связи
1. 2-х осевой станок с ЧПУ
10. Любые две оси Y и Z интерполируются и связываются, а третья ось подается отдельно, что называется связью осей 2.5. Выбирайте в соответствии с шероховатостью поверхности и принципом, что режущая головка не мешает соседней поверхности Δ 10. При обработке линейной резкой инструментом обычно является шаровая концевая фреза (т. е. пальчиковая фреза). При обработке криволинейных поверхностей этим инструментом на станках с ЧПУ нелегко мешать соседним поверхностям, и расчет очень прост. Радиус режущей головки шаровой концевой фрезы должен быть больше, чтобы улучшить качество обработки поверхности, увеличить жесткость инструмента, рассеивание тепла и т. д. Однако радиус режущей головки станка с ЧПУ должен быть меньше минимального радиуса кривизны поверхности.
При обработке криволинейной поверхности шаровой фрезой на станке с ЧПУ она всегда программируется с данными траектории центра инструмента. Поскольку траектория центра инструмента при обработке координат по 2.5 осям представляет собой плоскую кривую, программный расчет прост, а логическое устройство ЧПУ несложное. Его часто используют для черновой обработки с небольшим изменением кривизны и низкими требованиями к точности.
2. 3-х осевой станок с ЧПУ
Оси X, y и Z на станке с ЧПУ могут быть интерполированы и связаны одновременно. При обработке криволинейной поверхности с трехкоординатной связью на станке с ЧПУ также обычно используется метод линейной резки. Траектория инструмента с трехкоординатной связью станка с ЧПУ может быть плоской кривой или пространственной кривой. Обработка с трехкоординатной связью часто используется для точной обработки сложных поверхностей. Однако ее программный расчет сложен, и используемое устройство с ЧПУ должно иметь функцию трехкоординатной связи.
3. 4-х осевой станок с ЧПУ
Помимо перемещения осей X, y и Z, станки с ЧПУ также имеют вращение рабочего стола или режущего инструмента. Если шаровая фреза используется на трехкоординатном станке с ЧПУ по методу линейной резки, производительность низкая, а качество поверхности плохое. Поэтому цилиндрическая фреза используется для периферийной резки и обрабатывается на четырехкоординатном фрезерном станке, то есть, в дополнение к перемещению трех прямоугольных координат, для того, чтобы гарантировать, что фреза и поверхность заготовки всегда совпадают по всей длине, фреза также должна выполнять связь угла качания вокруг 01 (или O2). Из-за движения угла качания прямоугольная система координат (Y на рисунке) должна совершать дополнительное движение, и программный расчет сложен.
4. 5-х осевой станок с ЧПУ
Помимо перемещения осей X, Y и Z, станки с ЧПУ также имеют вращение инструмента и вращение верстака. Одной из типичных частей пятикоординатной обработки является пропеллер.
5. Обрабатывающий центр
Библиотека инструментов настраивается на фрезерном станке с ЧПУ для хранения различного количества инструментов и контрольных инструментов. Программа автоматически выбирается и заменяется в процессе обработки. Функции фрезерования, расточки, сверления и нарезания резьбы сосредоточены на одном оборудовании для реализации обработки несколькими способами обработки.
 12 лучших впечатлений от обработки и программирования на станках с ЧПУ | CNCLATHING
 Обрабатывающий центр с ЧПУ против фрезерного станка с ЧПУ – разница между обрабатывающим центром и фрезерным станком в программировании
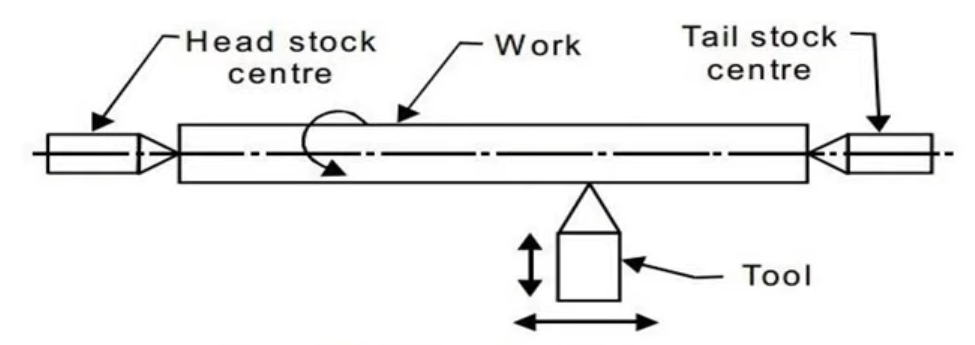 Блок-схема станка с ЧПУ: системы и компоненты (детали) токарного станка с ЧПУ
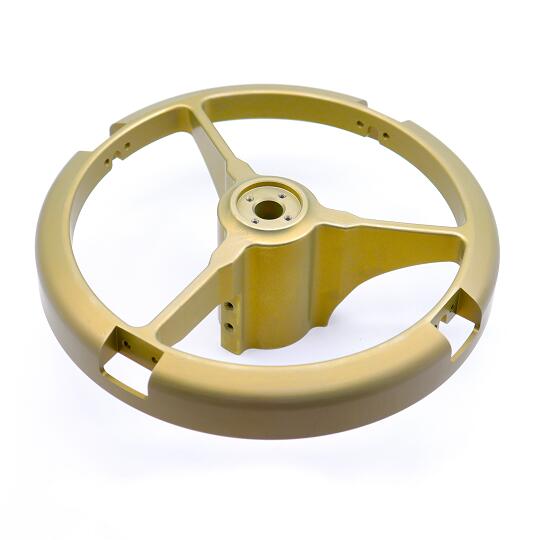 Преимущества и характеристики 4-осевой обработки с ЧПУ – конверсионная обработка против 4-осевой обработки с ЧПУ
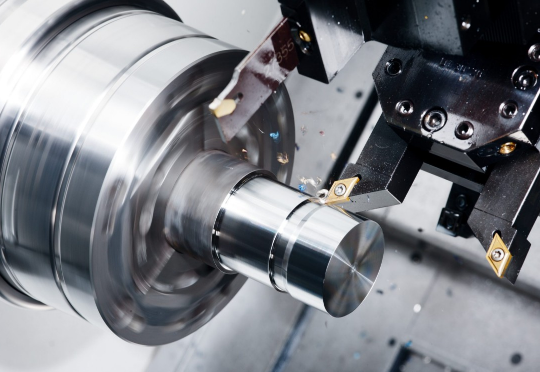 Каковы преимущества и характеристики обработки с ЧПУ | CNCLATHING
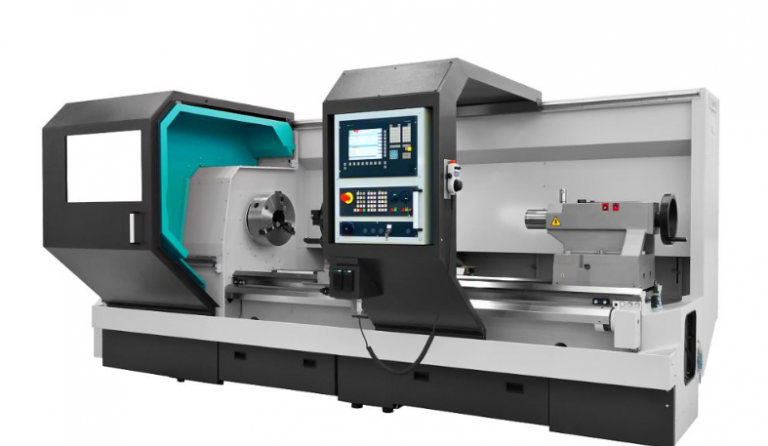 Классификация станков и систем с ЧПУ – Какие существуют типы станков с ЧПУ | CNCLATHING
