
Допуски круглости и цилиндричности являются важнейшими параметрами в механической обработке, используемыми для описания точности круглости и цилиндричности деталей соответственно. Мы обсудим определения, различия, расчеты и важность этих двух допусков.
В области механической обработки и производства допуски круглости и цилиндричности являются критическими показателями качества, которые напрямую влияют на точность и надежность механических компонентов. Чтобы гарантировать качество и производительность деталей, обрабатывающая промышленность должна уделять особое внимание контролю допусков круглости и цилиндричности, постоянно совершенствуя технические и производственные возможности для удовлетворения потребностей и требований клиентов. Круглость и цилиндричность — два общих термина, используемых в механическом производстве, и они описывают отклонения точек на круглой или цилиндрической поверхности от теоретического центра или оси. В механическом производстве должны соблюдаться особые требования к допускам круглости и цилиндричности, чтобы гарантировать, что детали могут функционировать должным образом, предотвращая такие проблемы, как заклинивание и износ. Ниже мы дадим подробное объяснение и сравнение допусков круглости и цилиндричности.
Что такое геометрический допуск круглости?
Круглость — это термин, используемый для описания степени отклонения от идеальной окружности. В общем случае отклонения представляются как разница между расстояниями различных точек на диаметре до теоретического центра и минимальным и максимальным значениями. Допуск круглости относится к отклонению, вызванному ошибками в диаметре окружности за один полный оборот. В практических приложениях допуск круглости часто выражается как: Допуск круглости = МАКС. — (Максимальный диаметр — Минимальный диаметр). Меньшее значение допуска круглости указывает на более близкое соответствие между фактической окружностью и идеальной окружностью.
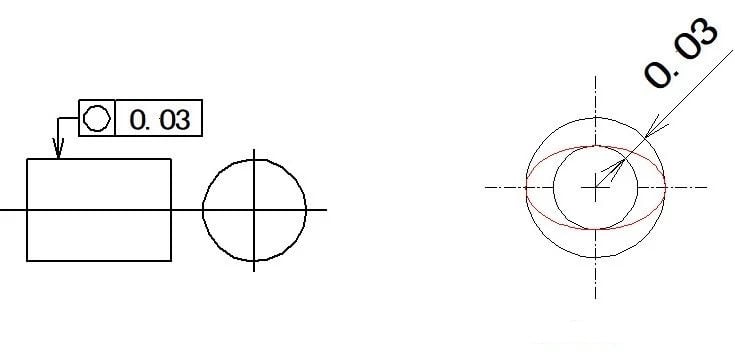
В механическом производстве существуют строгие требования к допуску круглости. Если допуск круглости не соблюдается, деталь может испытывать эксцентрические силы, вибрации и другие проблемы во время работы, что может привести к повреждению детали. Поэтому в процессе проектирования и производства прилагаются усилия для максимального увеличения допуска круглости, чтобы соответствовать требованиям использования.
Как измерить и рассчитать цикличность ?
Измерение и расчет круглости используется для определения того, насколько близко круглый объект или элемент приближается к идеальной окружности. Круглость — это распространенный геометрический допуск, используемый в проектировании и производстве для обеспечения круглости детали. Чтобы измерить и рассчитать круглость, выполните следующие действия:
1. Измерительное оборудование:
– КИМ (координатно-измерительная машина): это точное измерительное устройство, способное измерять двухмерные координаты точек на круговом объекте.
– Прибор для проверки круглости: специализированное оборудование, разработанное специально для измерения круглости.
– Оптический компаратор: инструмент, который использует оптическое увеличение для сравнения формы объекта с шаблоном идеального круга.
– Микрометры или штангенциркули: их можно использовать для основных измерений круглости, хотя они могут не обеспечивать такой же уровень точности, как описанные выше методы.
2. Выноска допусков GD&T:
Допуск круглости указывается на инженерном чертеже с использованием GD&T. Он представлен символом круглости, который выглядит как круг с символом диаметра внутри. Значение допуска выражается в микрометрах (мкм) или дюймах (дюйм).
3. Процесс измерения:
– Надежно и точно установите круглую деталь в измерительное оборудование.
– Затем КИМ, тестер круглости или оптический компаратор измеряют двумерные координаты точек вдоль круглого элемента.
4. Расчет:
– Измеренные данные используются для создания наиболее подходящей окружности, представляющей фактическую форму детали.
– Рассчитывается отклонение каждой измеренной точки от окружности наилучшего соответствия.
– Максимальное отклонение сравнивается с указанным допуском круглости, чтобы определить, соответствует ли деталь требуемому стандарту.
5. Формула расчета окружности:
Круглость можно рассчитать по формуле:
Круглость = Максимальное отклонение / Измеренный диаметр
Где:
– Максимальное отклонение – это максимальное расстояние между любой измеренной точкой на объекте и окружностью наилучшего соответствия.
– Измеренный диаметр – это диаметр, измеренный на круглом элементе.
Важно отметить, что расчет округлости может быть сложным, и для обработки математических вычислений, необходимых для точного определения округлости, часто используется специализированное программное обеспечение. Многие измерительные приборы имеют встроенное программное обеспечение, которое может автоматически рассчитывать округлость.
Для критических применений или когда требуется высокая точность, проконсультируйтесь со специалистами по метрологии и используйте специализированное оборудование, чтобы обеспечить точность измерений круглости.
Что такое геометрический допуск цилиндричности?
Допуск цилиндричности относится к разнице между расстояниями всех точек цилиндрической поверхности до центральной оси по сравнению с минимальным и максимальным значениями. Его метод расчета аналогичен допуску круглости. В практических приложениях допуск цилиндричности используется для описания точности изготовления таких компонентов, как внутренние и внешние кольца прямого роликового подшипника.
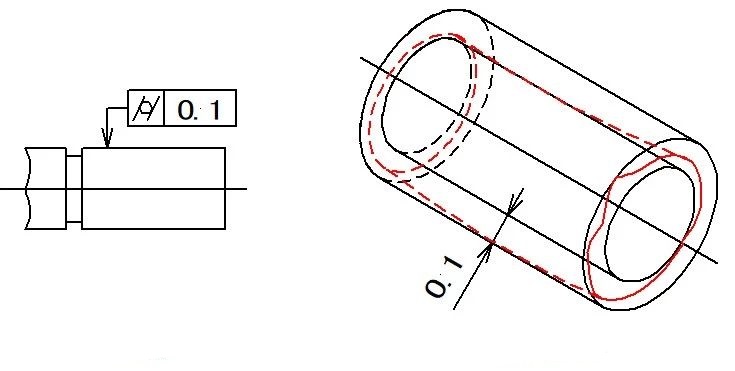
Меньшее значение допуска цилиндричности указывает на более высокую степень соответствия между фактическим цилиндром и идеальным цилиндром. Аналогично, если допуск цилиндричности не соблюдается, это может привести к более узким областям контакта, что может повлиять на срок службы детали.
Как измерить и рассчитать цилиндричность ?
Для измерения и расчета цилиндричности вам понадобится соответствующее измерительное оборудование и базовые знания принципов геометрических размеров и допусков (GD&T). Вот общий обзор процесса:
1. Измерительное оборудование:
– КИМ (координатно-измерительная машина): это точное измерительное устройство, способное измерять трехмерные координаты точек на поверхности цилиндра.
– Прибор для проверки круглости: специализированное оборудование, разработанное специально для измерения цилиндричности цилиндрических элементов.
– Микрометры или циферблатные индикаторы: их можно использовать для основных измерений цилиндричности, хотя они могут быть не такими точными, как описанные выше методы.
2. Выноска допусков GD&T:
Допуск цилиндричности указывается на инженерном чертеже с использованием GD&T. Он представлен символом цилиндричности, который выглядит как вытянутый круг. Значение допуска выражается в микрометрах (мкм) или дюймах (дюйм).
3. Процесс измерения:
– Надежно и точно установите цилиндрическую часть в измерительное оборудование.
– Затем КИМ или прибор для проверки круглости измерит трехмерные координаты точек вдоль поверхности цилиндра.
4. Расчет:
– Измеренные данные обрабатываются для получения наиболее подходящего цилиндра, представляющего фактическую форму детали.
– Рассчитывается отклонение каждой измеренной точки от наиболее подходящего цилиндра.
– Максимальное отклонение сравнивается с указанным допуском цилиндричности, чтобы определить, соответствует ли деталь требуемому стандарту.
Важно отметить, что расчет цилиндричности может быть довольно сложным и обычно выполняется специализированным программным обеспечением, связанным с измерительным оборудованием. Программное обеспечение будет обрабатывать математические вычисления, необходимые для определения цилиндричности.
Имейте в виду, что конкретный процесс измерения и расчета может различаться в зависимости от используемого оборудования и программного обеспечения. Если вам необходимо измерить цилиндричность для критических приложений, лучше всего проконсультироваться со специалистами по метрологии и использовать специализированное оборудование для обеспечения точных результатов.
GD&T Круглость против цилиндричности, различия и отношения
Разница между круглостью и цилиндричностью заключается в объектах, которые они описывают. Допуск круглости используется для измерения отклонения круглых форм на внешней поверхности детали, тогда как допуск цилиндричности используется для измерения отклонения цилиндрических поверхностей. Кроме того, методы расчета допусков круглости и цилиндричности немного различаются, но их значения и применение довольно схожи.
1. Различные геометрические фигуры, описываемые признаками круглости и цилиндричности:
– Допуск круглости используется для описания всех круглых форм на внешней поверхности детали.
– Допуск цилиндричности используется для описания погрешности формы диаметра детали.
2. Различные характеристики круглости и цилиндричности:
– Круглость относится к тому, насколько близко поперечное сечение заготовки соответствует теоретической окружности. Когда разница между максимальным и минимальным радиусами равна нулю, круглость равна нулю. Измерительным прибором для круглости является тестер круглости, и он используется для измерения круглости кольцевых заготовок.
– Цилиндричность относится к разнице между максимальным и минимальным размерами любого вертикального сечения. Ошибка цилиндричности включает ошибки как в осевом, так и в поперечном сечениях.
3. Различные единицы расчета допусков круглости и цилиндричности:
– Единицей расчета допуска круглости является длина.
– Единицей расчета допуска цилиндричности является угол.
4. Различные методы измерения круглости и цилиндричности:
– Круглость в основном измеряется с помощью таких методов, как метод оси вращения, трехточечный метод, двухточечный метод, метод проекции, метод координат и прямое использование коллекторов данных, подключенных к циферблатному индикатору. Чем острее края и углы частицы, тем хуже круглость; и наоборот, при гладких краях и углах круглость лучше.
– Цилиндричность измеряется с помощью таких методов, как двухточечный метод, трехточечный метод, трехкоординатный метод измерения и метод сбора данных, подключенного к циферблатному индикатору. Зона допуска для цилиндричности – это область между двумя коаксиальными цилиндрическими поверхностями, а радиальное расстояние между этими двумя коаксиальными цилиндрическими поверхностями – это значение допуска.
5. Различные представления допусков круглости и цилиндричности:
– Допуск круглости представлен с помощью зоны допуска формы.
– Допуск цилиндричности обычно представлен с помощью ограниченной зоны допуска формы.
6. Различные методы определения погрешностей круглости и цилиндричности:
– Круглость – это параметр, который ограничивает отклонение фактической окружности от идеальной окружности, а ее зона допуска – это область между двумя концентрическими окружностями со значением допуска «t» как разностью радиусов. Допуск круглообразности относится к допуску формы, и если значение погрешности круглообразности не превышает соответствующее значение допуска, оно считается приемлемым.
– Ошибка цилиндричности относится к отклонению фактического цилиндрического элемента поверхности от идеальной цилиндрической поверхности. Согласно принципу оценки ошибки формы, при сравнении фактического цилиндрического элемента поверхности с идеальной цилиндрической поверхностью минимальная охватывающая площадь должна определяться на основе фактической цилиндрической поверхности. Когда две соосные цилиндрические поверхности, соответствующие зоне допуска цилиндричности, плотно охватывают фактический цилиндрический элемент поверхности, а разность радиусов минимальна, она считается минимальной охватывающей площадью.
7. Различные области применения круглости и цилиндричности:
– Круглость применима только к плоским поверхностям.
– Цилиндричность применима ко всей трехмерной детали.
8. Различные применения круглости и цилиндричности в обрабатывающей промышленности:
– Применение круглости: круглость имеет решающее значение для прецизионных подшипников, шариковых винтов и других деталей, требующих высокой круглости. Контролируя круглость, эти детали могут работать с меньшим трением и вибрацией, тем самым улучшая производительность и долговечность.
– Применение цилиндричности: Цилиндричность применима к цилиндрическим деталям, таким как цилиндры автомобильных двигателей и механические валы. Контролируя цилиндричность, эти детали могут иметь точную посадку во время сборки, тем самым повышая надежность и долговечность продукта.
Важность контроля допусков круглости и цилиндричности
Допуски круглости и цилиндричности имеют решающее значение для качества и надежности механической обработки. Точный контроль допусков круглости и цилиндричности обеспечивает точность движения компонентов машины, снижает трение и износ между деталями и продлевает срок службы машины. Поскольку допуски круглости и цилиндричности являются параметрами, которые напрямую влияют на качество и надежность механической обработки, отрасли машиностроения и производства уделяют большое внимание контролю и управлению этими допусками. Недостаточный контроль этих допусков во время механической обработки может привести к неточной посадке и движению между механическими деталями, что приведет к потере функциональности оборудования или серьезным механическим отказам, тем самым влияя на эффективность работы. Как только такие проблемы возникают, они могут привести к значительным потерям для производственных предприятий и пользователей.
Как точно контролировать допуски круглости и цилиндричности?
Точный контроль допусков круглости и цилиндричности необходим для получения высококачественных механических деталей. Чтобы гарантировать качество и производительность деталей, обрабатывающая промышленность должна сосредоточиться на контроле допусков круглости и цилиндричности, постоянно улучшая технические и производственные возможности для удовлетворения потребностей и требований клиентов. Для точного контроля допусков круглости и цилиндричности обрабатывающая промышленность должна принять соответствующие методы и инструменты обработки и разработать разумные методы обработки и рабочие процедуры. Ниже приведены некоторые общие методы и меры, которые следует учитывать.
1. Выбор соответствующих методов и технологий обработки:
Для контроля допусков круглости и цилиндричности следует использовать передовые методы и технологии обработки, такие как обработка на станках с ЧПУ, одноточечная токарная обработка и шлифование. Эти технологии не только значительно повышают эффективность и качество обработки, но и уменьшают количество ошибок и отклонений в процессе обработки.
2. Использование высокоточных измерительных инструментов:
Для точного измерения допусков круглости и цилиндричности следует использовать высокоточные измерительные инструменты, такие как координатно-измерительные машины, лазерные интерферометры и оптические платформы. Эти инструменты не только повышают точность измерений, но и позволяют быстро обнаруживать ошибки и отклонения деталей, облегчая своевременные исправления и корректировки.
3. Строгий контроль параметров обработки:
Для контроля допусков круглости и цилиндричности необходимо строго контролировать такие параметры обработки, как скорость резания, глубина обработки, материал инструмента и смазочно-охлаждающая жидкость. Это обеспечивает как эффективность обработки, так и стабильность качества.
4. Установление разумных стандартов качества и методов контроля:
Для обеспечения качества и стабильности допусков круглости и цилиндричности следует установить разумные стандарты качества и методы контроля, включая соответствующие стандарты GB и ISO, такие как ISO 1101. Эти стандарты не только обеспечивают качество допусков круглости и цилиндричности, но и улучшают стандартизацию и конкурентоспособность в отрасли машиностроения и производства.
Статьи по Теме:
 Определения допусков GD&T: 14 различных допусков, специфичных для использования GD&T
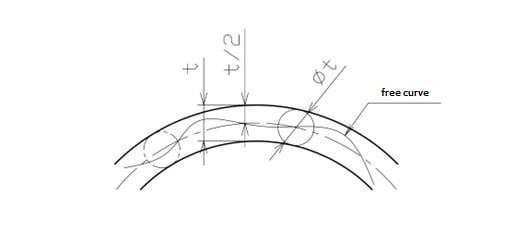 Допуск профиля GD&T: основные знания, типы, символы, расчеты, применение
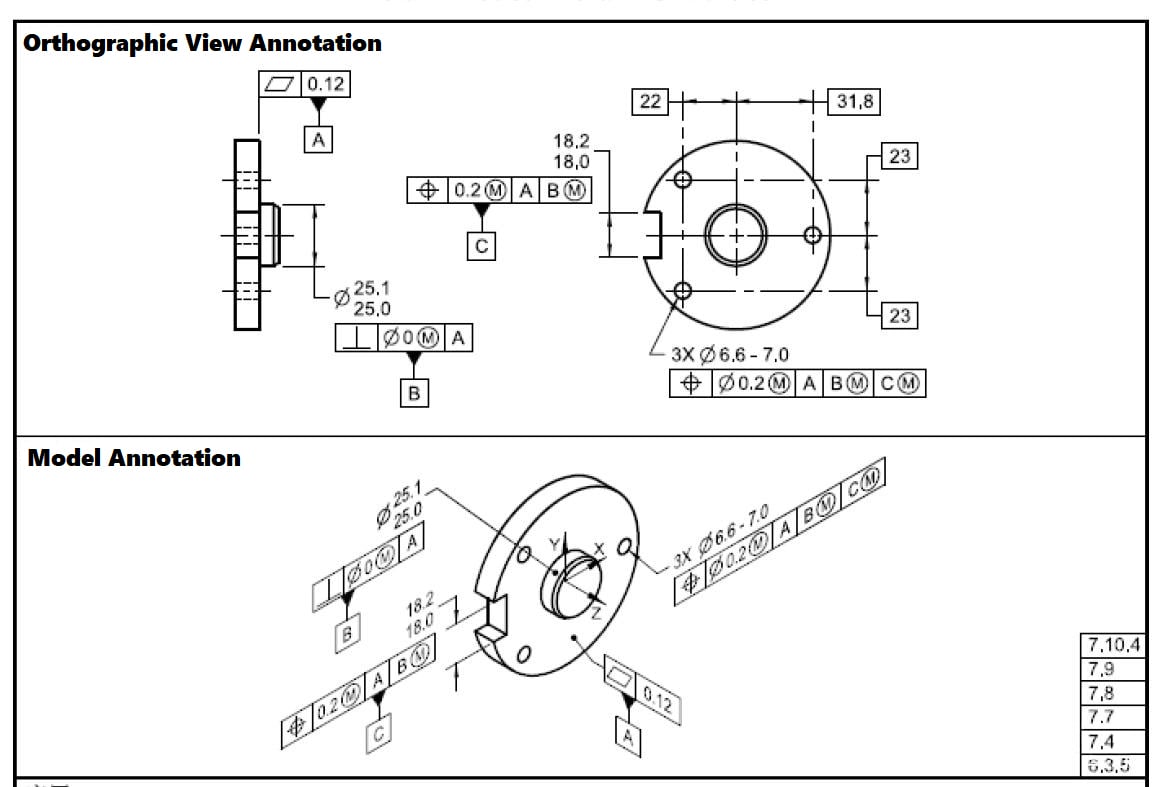 GD&T MMC: определение, формула, расчет, допуск бонуса, применение, MMC против LMC
 Прямолинейность против плоскостности – разница между плоскостностью и прямолинейностью
 Как использовать стальную линейку, внутренний и внешний штангенциркуль и щуп
 Что такое инженерный допуск – Типы допусков в инженерном черчении